以铸铁和淬硬钢面加工的客户为例�,�,,�,�,�,�,�,若要求外貌光洁度抵达Ra0.8以上�,�,,�,�,�,�,�,按古板加工方法常面临以下难点和痛点:1. 加工效率低:古板工艺需要精铣+磨削�,�,,�,�,�,�,�,加工效率低�;;;;�;
2. 加工本钱高:古板工艺增添磨削工序需要购置磨床及增添操作工人�,�,,�,�,�,�,�,生产本钱大幅增添�;;;;�;
3. 调刀难:通例精铣刀基本接纳可调全齿或者可调修光刃结构�,�,,�,�,�,�,�,不但需要配备专业的对刀仪或者调刀装置�,�,,�,�,�,�,�,并且还需要专业调刀职员�,�,,�,�,�,�,�,调刀事情繁琐�,�,,�,�,�,�,�,难度较大。�。�。�。。。
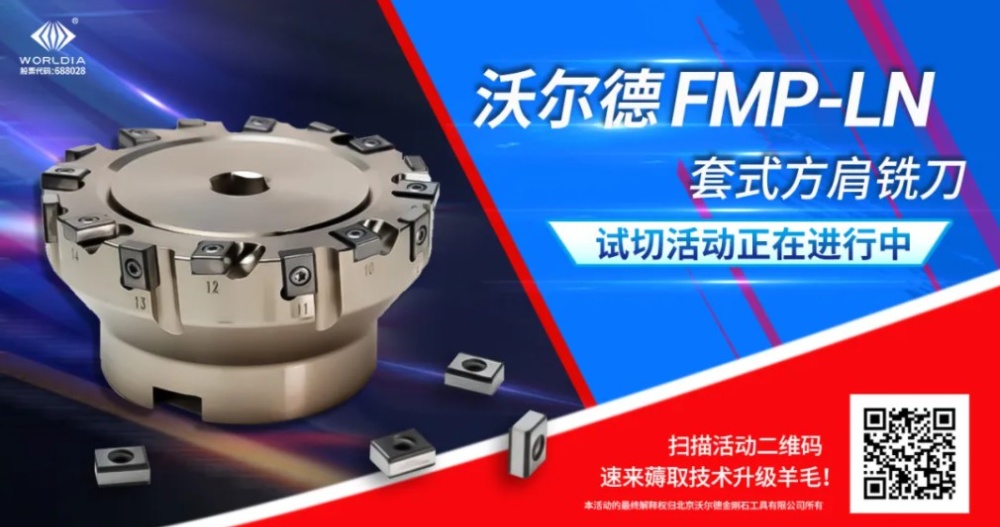
腾博会公司开发的具有自主知识产权的LN铣刀是FMP铣刀系列家族的新成员。�。�。�。。。 产品具备以下特点:
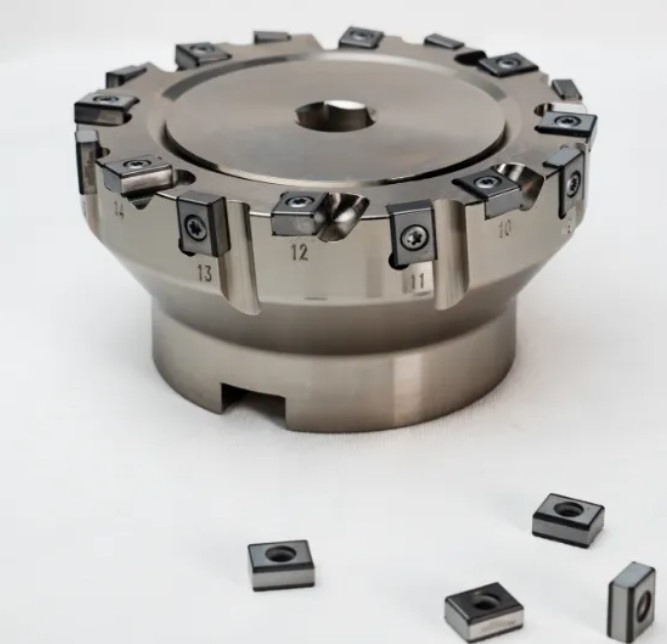
1. 操作简朴:接纳高强度铸造合金钢刀体�,�,,�,�,�,�,�,一次装夹硬铣完成。�。�。�。。。装配精磨的刀片�,�,,�,�,�,�,�,刀尖轴向跳动可控制在0.02mm以下。�。�。�。。。操作者仅需使用推荐的扭矩锁紧刀片螺钉�,�,,�,�,�,�,�,无需微调�,�,,�,�,�,�,�,即可投入使用�;;;;�;
2. 设计精确:90°主偏角设计�,�,,�,�,�,�,�,实现真正的方肩铣削�,�,,�,�,�,�,�,刀盘支持刀片立、卧装置�,�,,�,�,�,�,�,适用于面铣和方肩铣�;;;;�;
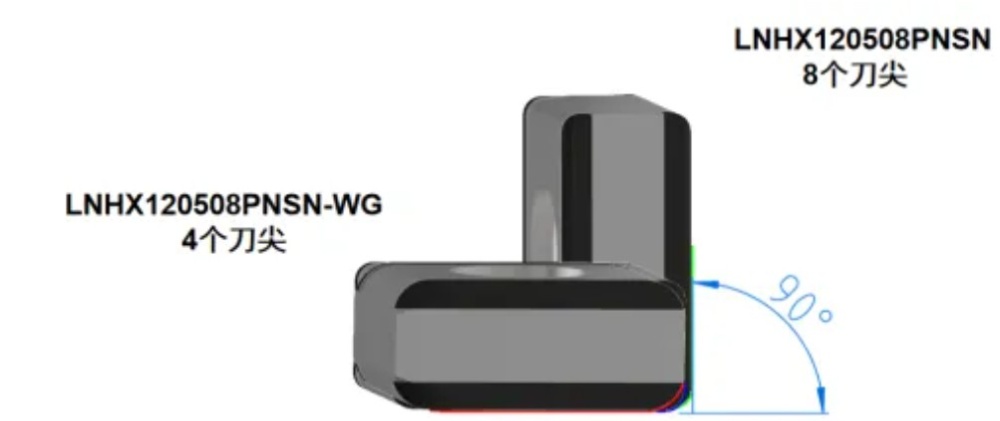
3. 经济高效:刀片通过立、卧二次装置�,�,,�,�,�,�,�,可以充分使用8个刃口�,�,,�,�,�,�,�,显著提高刀具的经济性�;;;;�;4. 通用性强:专为加工铸铁和淬硬钢设计�,�,,�,�,�,�,�,提供多种刃口形式和刀片材质选择�,�,,�,�,�,�,�,顺应从半精加工到精加工的差别需求�;;;;�;5. 加工效果优异:精加工后光洁度可抵达Ra0.8以上�,�,,�,�,�,�,�,真正实现以铣代磨�;;;;�;6. 加工效率高:刀盘接纳密齿设计�,�,,�,�,�,�,�,在相同切削参数下�,�,,�,�,�,�,�,金属去除率更高。�。�。�。。。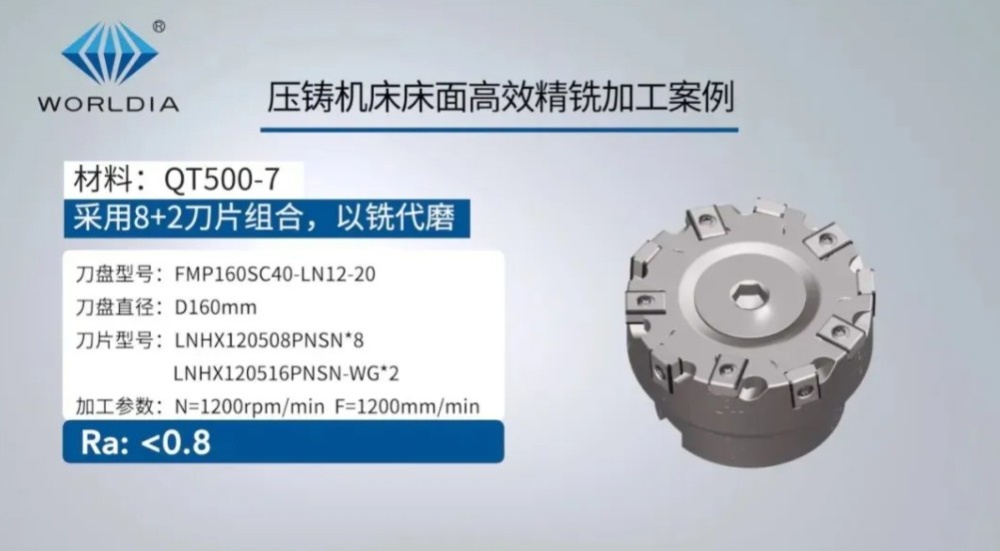
腾博会刀具计划:Ф160mmLN铣刀配PCBN通用刀片*8片+PCBN修光刃刀片*2片加工参数:n=1200r/min�,�,,�,�,�,�,�,f=1200mm/min加工效果:一连加工6个床身�,�,,�,�,�,�,�,外貌光洁度均抵达Ra0.8以上。�。�。�。。。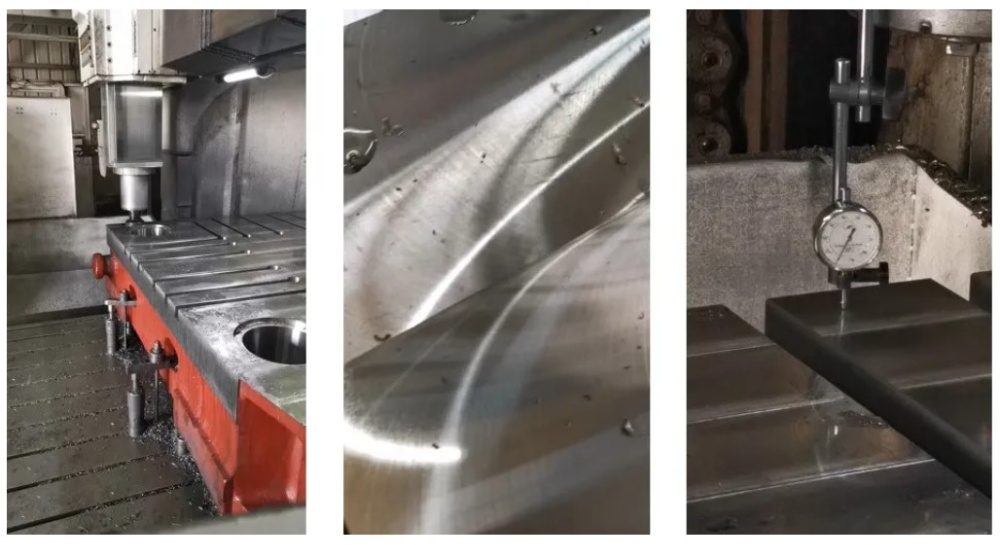
为知足客户加工需求�,�,,�,�,�,�,�,客户原先接纳古板加工工艺:精铣+磨削。�。�。�。。。然而�,�,,�,�,�,�,�,随着加工需求的一直增添�,�,,�,�,�,�,�,客户迫切希望提升加工效率�,�,,�,�,�,�,�,因此决议引入腾博会公司的LN铣刀计划。�。�。�。。。该计划包括高精度的LN刀盘及精磨刀片�,�,,�,�,�,�,�,装配后�,�,,�,�,�,�,�,刀尖轴向跳动可精准控制在0.02mm以内。�。�。�。。。操作者仅需使用推荐的力矩锁紧刀片螺钉�,�,,�,�,�,�,�,即可轻松投入使用�,�,,�,�,�,�,�,这关于没有调刀装备的客户及履历缺乏的工人而言�,�,,�,�,�,�,�,操作既简朴又利便。�。�。�。。。别的�,�,,�,�,�,�,�,腾博会刀片接纳了PCBN材质的通用刃+PCBN修光刃的巧妙设计组合�,�,,�,�,�,�,�,不但显著延伸了刀具的使用寿命�,�,,�,�,�,�,�,还大幅提升了加工外貌的光洁度。�。�。�。。。现场丈量效果显示�,�,,�,�,�,�,�,所有加工零件均知足加工尺寸和外貌光洁度的要求。�。�。�。。。这一计划为客户乐成镌汰了磨削工序�,�,,�,�,�,�,�,从而降低了机床使用及人工本钱。�。�。�。。。同时�,�,,�,�,�,�,�,PCBN机加工刀片组合的应用也提高了加工效率。�。�。�。。。腾博会公司的LN铣刀�,�,,�,�,�,�,�,以其卓越的性能�,�,,�,�,�,�,�,真正实现了以铣代磨。�。�。�。。。您现在使用的精铣刀(面铣/方肩铣)是否遇到�,�,,�,�,�,�,�,精加工后外貌光洁度差、精铣+磨削效率低或铣刀调刀繁琐等问题或难题??????为了庆祝LN铣刀的宣布�,�,,�,�,�,�,�,沃尔德现诚邀您加入FMP-LN铣刀试切运动�,�,,�,�,�,�,�,先到先得!赶忙点击?“